
 EN
কাইক্সিন, পলিমার পাইপলাইন ভালভের গবেষণা ও উন্নয়ন, উৎপাদন এবং বিক্রয়ে বিশেষায়িত একটি উচ্চ-প্রযুক্তি সংস্থা৷
বল ভালভ ব্যর্থতা: কারণ, সতর্কতা চিহ্ন এবং ব্যবহারিক সমাধান
উদ্ভিদ প্রকৌশলী, রক্ষণাবেক্ষণ দল এবং ক্রেতাদের জন্য একটি ফিল্ড গাইড যাদের ক্ষয়কারী তরল লাইনগুলি চালু রাখতে হবে।
বেশিরভাগ বল ভালভ ব্যর্থতা একটি নাটকীয় ফাটল দিয়ে শুরু হয় না। তারা একটি ছোট সীট ফুটো দিয়ে শুরু হয়, একটি হাতল যা গত মাসের তুলনায় শক্ত মনে হয়, বা স্টেমের চারপাশে কয়েক ফোঁটা যা মুছে যায় এবং ভুলে যায়। যখন ভালভ সম্পূর্ণরূপে আটকে যায় বা স্থিরভাবে ফুটো হয়, ক্ষতি সাধারণত ইতিমধ্যেই সিলিং পৃষ্ঠ, স্টেম বা শরীরের সংযোগগুলিতে হয়ে যায়।
ব্যবহারিক টেকঅ্যাওয়ে: বল ভালভ ব্যর্থতা সাধারণত একটি পরিধান, দূষণ বা ইনস্টলেশন সমস্যা, একটি এলোমেলো ঘটনা নয়। আপনি যদি সাধারণ ব্যর্থতার পথগুলি জানেন এবং পরিকল্পিত রক্ষণাবেক্ষণের সময় সেগুলি পরীক্ষা করেন তবে আপনি প্রায়শই একটি উত্পাদন লাইন হারানোর পরিবর্তে একটি সস্তা উপাদান প্রতিস্থাপন করতে পারেন।
কেন বল ভালভ ব্যর্থ: সংক্ষিপ্ত উত্তর
একটি বল ভালভ দুটি আসনের বিপরীতে ঘোরানো একটি ড্রিল করা বল দিয়ে প্রবাহ নিয়ন্ত্রণ করে। যেকোন কিছু যা সেই বলটিকে পরিষ্কারভাবে বসতে বাধা দেয় বা যা স্টেম এবং শরীরের সীলকে ক্ষতিগ্রস্ত করে, ব্যর্থতার কারণ হবে। শিল্প পাইপিংয়ে, প্রভাবশালী কারণগুলি হল:
- আসন এবং বল পৃষ্ঠ পরিধান ঘন ঘন সাইক্লিং, ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিডিয়া, বা শুষ্ক অপারেশন থেকে.
- রাসায়নিক আক্রমণ যেখানে ভালভ উপাদান প্রক্রিয়ার তরল, তাপমাত্রা বা ঘনত্বের সাথে সামঞ্জস্যপূর্ণ নয়।
- দূষণ যেমন পাইপ স্কেল, ওয়েল্ড স্ল্যাগ, বা বল এবং আসনের মধ্যে আটকে থাকা ক্রিস্টালাইজড মিডিয়া।
- স্টেম এবং প্যাকিং ক্ষতি ভুলভাবে সৃষ্ট, অত্যধিক আঁটসাঁট করা, বা হ্যান্ডেলটি সঠিকভাবে ইনস্টল না করে কাজ করা।
- সংযোগ ফাঁস শেষ করুন অনুপস্থিত থ্রেড সিলান্ট, ক্ষতিগ্রস্ত gaskets, বা তাপ সাইক্লিং থেকে.
একটি বল ভালভ খুব কমই ব্যর্থ হয় কারণ এটি একটি বল ভালভ। এটি ব্যর্থ হয়েছে কারণ আসন, স্টেম বা সংযোগকে এমন কিছু পরিচালনা করতে বলা হয়েছিল যার জন্য এটি নির্দিষ্ট করা হয়নি৷
রাসায়নিক, ইলেক্ট্রোপ্লেটিং এবং বর্জ্য জল পরিষেবাতে ব্যবহৃত প্লাস্টিক এবং রেখাযুক্ত ভালভগুলির জন্য, উপাদানের সামঞ্জস্যতা এবং তাপমাত্রা যান্ত্রিক পরিধানের মতোই গুরুত্বপূর্ণ। একটি ভালভ প্রথম দিনে একটি চাপ পরীক্ষায় উত্তীর্ণ হতে পারে এবং যদি ইলাস্টোমার বা থার্মোপ্লাস্টিক সিট ভুল মাধ্যমে ফুলে যায় তবে কয়েক মাসের মধ্যে ব্যর্থ হয়।
সাধারণ বল ভালভ ব্যর্থতার মোড এবং লক্ষণ
| ব্যর্থতা মোড | সাধারণ লক্ষণ | সাধারণ মূল কারণ | প্রথম চেক |
|---|---|---|---|
| আসন ফুটো | ভালভ বন্ধ হয়ে গেলে প্রবাহ চলতে থাকে; প্রবাহ থেকে দৃশ্যমান ড্রিপ | ধৃত PTFE বা ইলাস্টোমার সিট, স্ক্র্যাচড বল, আটকে থাকা ধ্বংসাবশেষ | লাইনটি বিচ্ছিন্ন করুন, ভালভকে সাইকেল করুন, কঠিন পদার্থের জন্য মিডিয়া পরিদর্শন করুন |
| স্টেম ফুটো | কান্ড বা হাতলের চারপাশে আর্দ্রতা বা ফোঁটা | ক্ষতিগ্রস্থ প্যাকিং, স্টেম জারা, মিসলাইনমেন্ট থেকে সাইড লোড | হ্যান্ডেল সারিবদ্ধতা এবং স্টেম বাদামের নিবিড়তা পরীক্ষা করুন |
| কঠোর বা জব্দ অপারেশন | হ্যান্ডেলের জন্য অত্যধিক শক্তি প্রয়োজন বা ঘুরবে না | মিডিয়া শক্ত হওয়া, জারা, ফোলা সিল, সাইক্লিংয়ের অভাব | মিডিয়া তাপমাত্রা এবং সাম্প্রতিক অপারেটিং ইতিহাস নিশ্চিত করুন |
| সংযোগ ফাঁস শেষ করুন | থ্রেডেড, flanged, বা সকেট জয়েন্ট এ ড্রিপ | অনুপস্থিত sealant, ক্ষতিগ্রস্ত gasket, তাপ সম্প্রসারণ চাপ | নড়াচড়া, ফাটল বা গ্যাসকেট এক্সট্রুশনের জন্য জয়েন্ট পরিদর্শন করুন |
| শরীর বা বল ফ্র্যাকচার | হঠাৎ ফুটো, ফাটা শরীর, লাইনে টুকরো টুকরো | জল হাতুড়ি, অতিরিক্ত চাপ, বেমানান উপাদান, উত্পাদন ত্রুটি | চাপ স্পাইক এবং সিস্টেম অপারেটিং সীমা পর্যালোচনা |
টেবিলটি সঠিক ব্যর্থতার তদন্তের বিকল্প নয়, তবে এটি রক্ষণাবেক্ষণ দলকে অগ্রাধিকার দিতে সহায়তা করে। একটি স্টেম লিক সাধারণত শরীরের ফ্র্যাকচারের চেয়ে কম জরুরী, তবুও উভয়ই একটি স্পেসিফিকেশন সমস্যার সংকেত দিতে পারে যা পরবর্তী ভালভে পুনরাবৃত্তি করবে।
ফুটো পথ: যেখানে বল ভালভ আসলে ব্যর্থ হয়
বল ভালভ ফুটো তিনটি প্রধান পথ আছে, এবং প্রতিটি পয়েন্ট একটি ভিন্ন ফিক্স. তাদের বোঝা অপ্রয়োজনীয় ভালভ প্রতিস্থাপন প্রতিরোধ করে।
আসন ফুটো
এটি সবচেয়ে সাধারণ অভিযোগ। বলটি আর সিটের বিপরীতে সিল করে না, তাই হ্যান্ডেলটি 90 ডিগ্রিতে থাকলেও তরল পাস করে। কারণগুলির মধ্যে ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণার আঁচড়, আসন উপাদানের রাসায়নিক ফোলা বা তাপীয় বিকৃতি অন্তর্ভুক্ত। প্লাস্টিকের ভালভগুলিতে, শেষ সংযোগকারীগুলিকে অতিরিক্ত শক্ত করা আসন এলাকাকে বিকৃত করতে পারে এবং একটি ফুটো পথ তৈরি করতে পারে।
স্টেম ফুটো
কান্ডের চারপাশে তরল বেরিয়ে যায়, প্রায়শই হ্যান্ডেলে ড্রিপ বা ভালভের উপরে একটি স্যাঁতসেঁতে প্যাচ হিসাবে উপস্থিত হয়। এটি সাধারণত প্যাকিং পরিধান, স্টেম ক্ষয় বা সাইড লোডিং থেকে আসে যখন ভালভটি একটি মিসলাইনড পাইপে ইনস্টল করা হয়। হ্যান্ডেল ইনস্টল না করে একটি ভালভ পরিচালনা করা স্টেম সমাবেশের ক্ষতি করতে পারে কারণ হ্যান্ডেলটি প্রান্তিককরণ বজায় রাখতে সহায়তা করে।
সংযোগ লিকেজ শেষ করুন
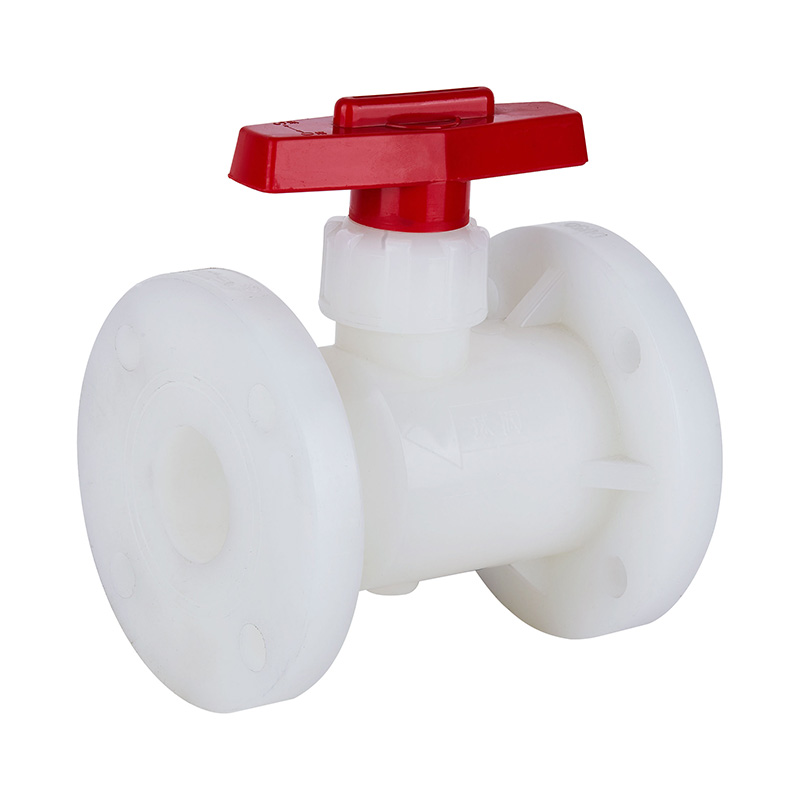
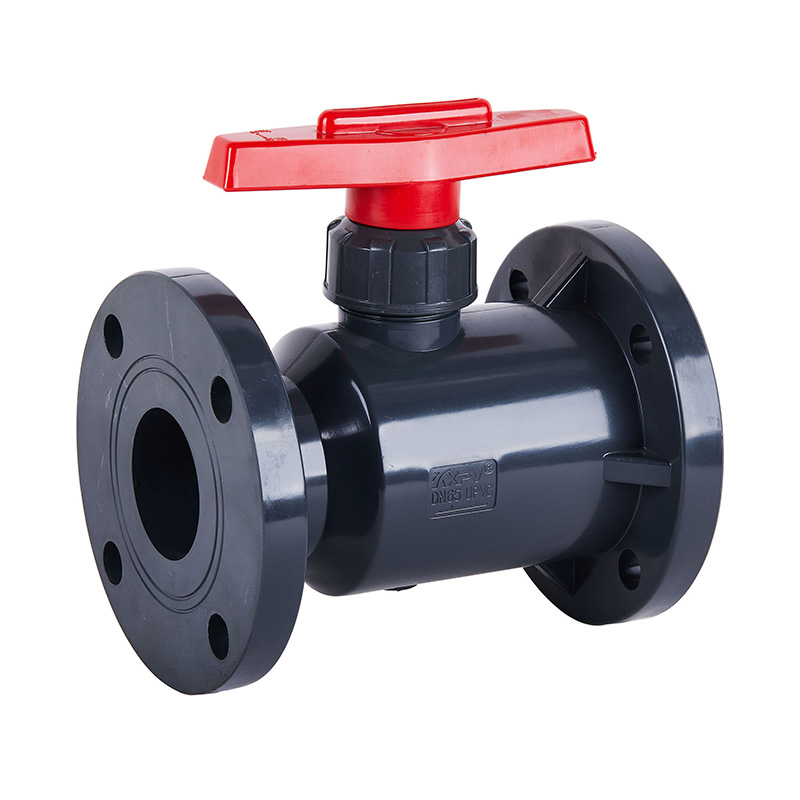
জয়েন্টটি সঠিকভাবে সিল করা না হলে থ্রেডেড, ফ্ল্যাঞ্জড এবং সকেটের প্রান্ত ফুটো হতে পারে। থ্রেডেড প্রান্তে, থ্রেড টেপ বা সিলেন্ট অনুপস্থিত একটি ঘন ঘন কারণ। ফ্ল্যাঞ্জের প্রান্তে, অমসৃণ বোল্ট শক্ত করা বা ক্ষতিগ্রস্থ গ্যাসকেট ফ্ল্যাঞ্জে ড্রিপ হিসাবে প্রদর্শিত হবে। থার্মাল সাইক্লিং সময়ের সাথে সাথে জয়েন্টগুলিকে আলগা করতে পারে, বিশেষ করে যেখানে বিভিন্ন উপকরণ বিভিন্ন হারে প্রসারিত হয়।
অপারেটিং এবং ইনস্টলেশনের ভুল যা ভালভের জীবনকে ছোট করে
ভালভ প্রক্রিয়া তরল দেখার আগে অনেক বল ভালভ ব্যর্থতা তৈরি হয়। নিম্নলিখিত ভুলগুলি শিল্প পাইপিং প্রকল্পগুলিতে সাধারণ এবং সাধারণত ইনস্টলেশন পর্যালোচনার সময় সংশোধন করা যেতে পারে।
- একটি থ্রোটলিং ডিভাইস হিসাবে ভালভ ব্যবহার. বল ভালভ অন-অফ পরিষেবার জন্য ডিজাইন করা হয়েছে। আংশিকভাবে খোলা অপারেশন উচ্চ-বেগ ক্ষয় আসন উন্মুক্ত.
- মিডিয়া সামঞ্জস্য উপেক্ষা করা. জল পরিষেবার জন্য রেট করা একটি ভালভ ঘনীভূত অ্যাসিড, দ্রাবক বা গরম কস্টিকে দ্রুত ব্যর্থ হতে পারে।
- ওভার-টাইনিং থ্রেডেড সংযোগ। এটি প্লাস্টিকের দেহগুলিকে ফাটল করে এবং আসনগুলিকে বিকৃত করে, লিক তৈরি করে যা কমিশনিংয়ের পরেই দেখা যায়।
- লাইনে পাইপিং ধ্বংসাবশেষ ছেড়ে. ওয়েল্ড স্ল্যাগ, বালি, এবং স্কেল বলটি স্ক্র্যাচ করুন এবং সিটে এম্বেড করুন।
- ভালভ সাইকেল করতে ব্যর্থ। বছরের পর বছর ধরে এক অবস্থানে বসে থাকা ভালভগুলি মিডিয়া শক্ত হওয়া বা ক্ষয় থেকে বাজেয়াপ্ত করতে পারে।
সতর্কতা: হ্যান্ডেল ইনস্টল না করে বল ভালভ পরিচালনা করবেন না। হ্যান্ডেল স্টেমকে সারিবদ্ধ রাখতে সাহায্য করে এবং স্টেম সমাবেশের ক্ষতি প্রতিরোধ করে। হ্যান্ডেলটি অনুপস্থিত থাকলে, ভালভটি সাইকেল চালানোর আগে এটি প্রতিস্থাপন করুন।
উপাদান এবং মিডিয়া সামঞ্জস্যতা: যেখানে ভাল ভালভ ব্যর্থ হয়
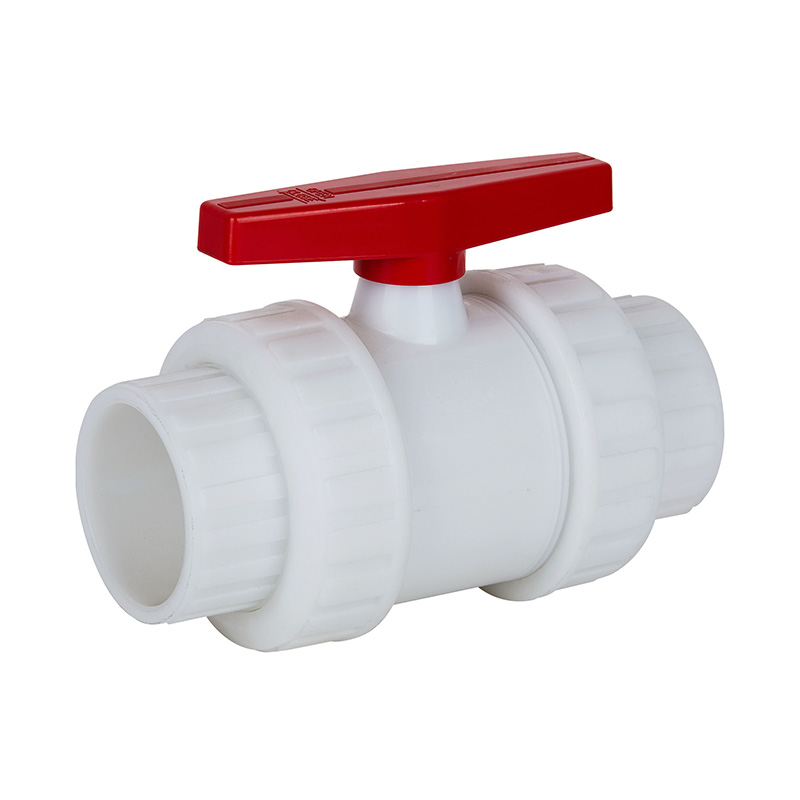
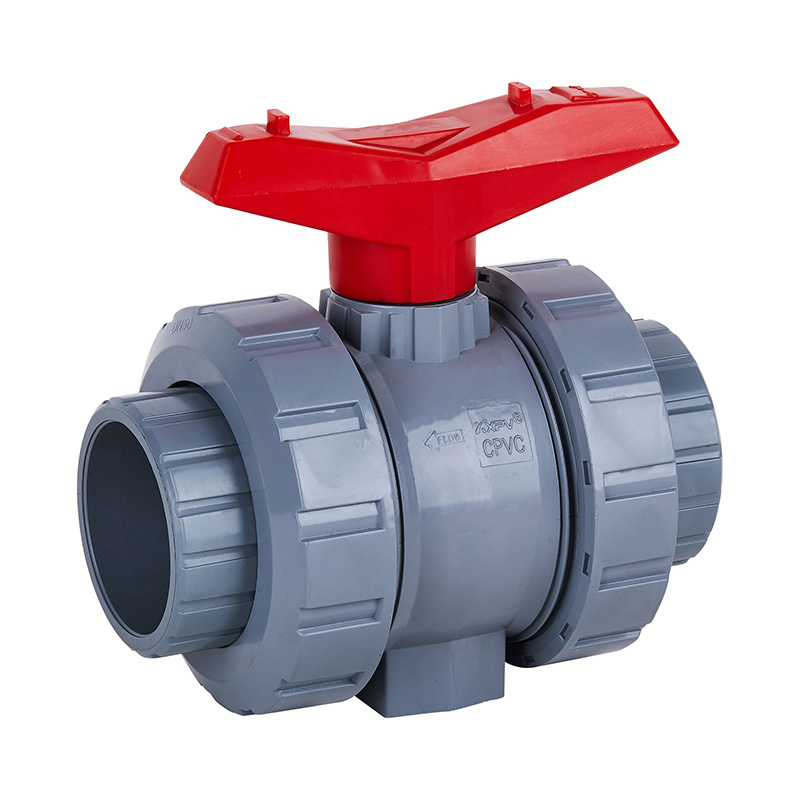
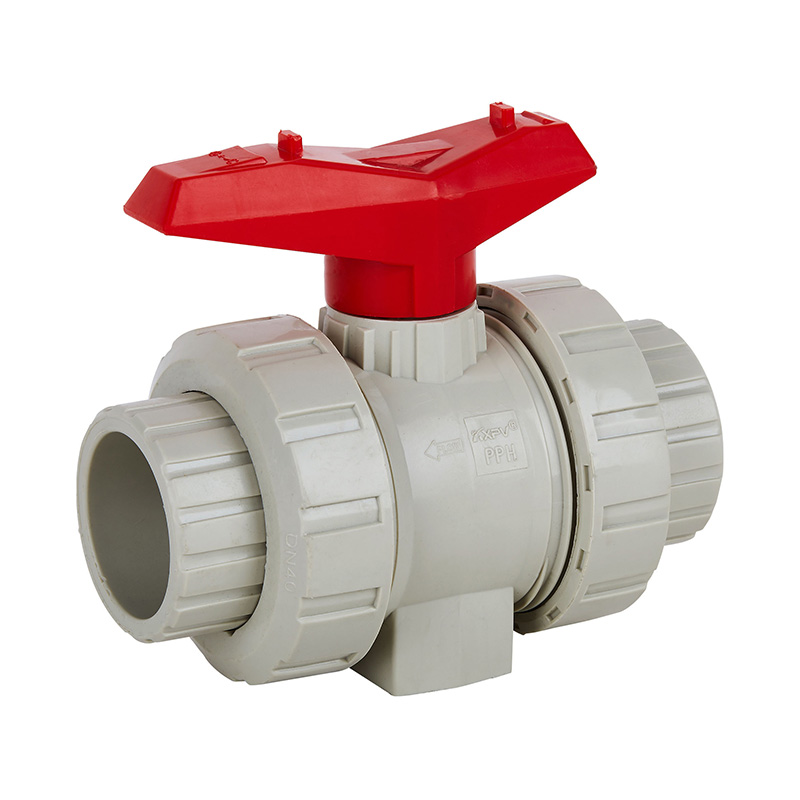
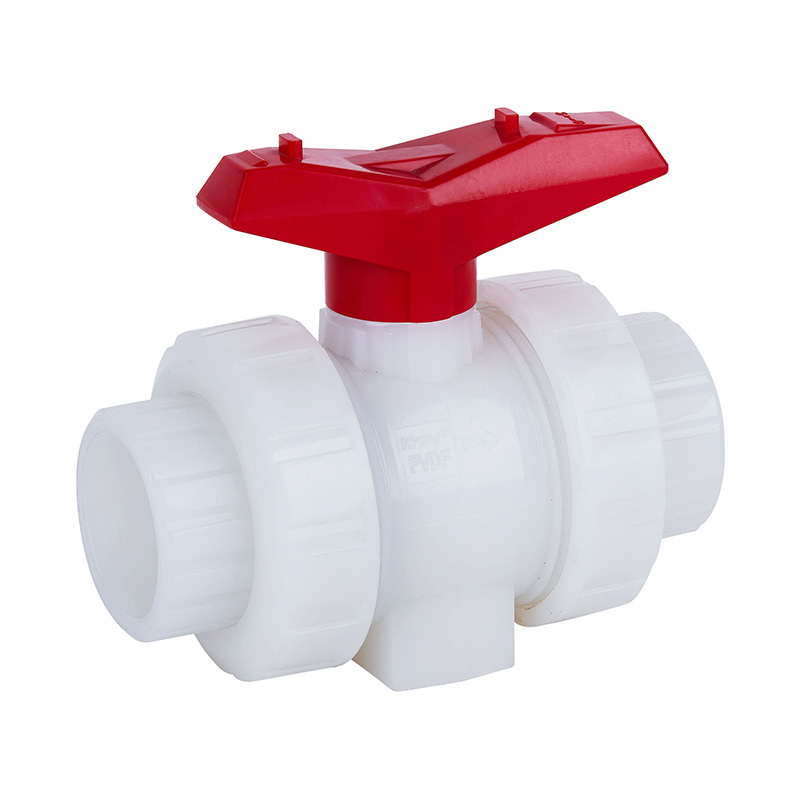
ক্ষয়কারী পরিষেবাতে, আসন, প্যাকিং বা স্টেম ব্যর্থ হওয়ার সময় ভালভ বডি বেঁচে থাকতে পারে। এই কারণেই উপাদান নির্বাচন প্রতিটি ভেজা উপাদান বিবেচনা করা আবশ্যক, শুধুমাত্র শরীর নয়। সাধারণ অ ধাতব পদার্থের মধ্যে রয়েছে PVC-U, PVC-C, PVDF, PPH এবং FRPP। প্রতিটির আলাদা তাপমাত্রা সীমা এবং রাসায়নিক প্রতিরোধের আছে।
উদাহরণস্বরূপ, PVC-U মাঝারি তাপমাত্রায় অনেক অ্যাসিড এবং কস্টিক লাইনের জন্য লাভজনক, তবে এটি নির্দিষ্ট দ্রাবক এবং উচ্চ তাপমাত্রার অধীনে নরম বা স্ট্রেস-ক্র্যাক করতে পারে। PVDF বৃহত্তর রাসায়নিক প্রতিরোধের এবং উচ্চ তাপমাত্রার ক্ষমতা প্রদান করে, তবে এটির খরচ বেশি এবং বিভিন্ন ইনস্টলেশন অনুশীলনের প্রয়োজন। PPH এবং FRPP প্রায়ই নিষ্কাশন, বর্জ্য জল এবং মিশ্র রাসায়নিক স্রোতের জন্য বেছে নেওয়া হয় যেখানে খরচ এবং রাসায়নিক প্রতিরোধের ভারসাম্য থাকা প্রয়োজন।
তথ্য: একটি প্লাস্টিকের বল ভালভ নির্দিষ্ট করার আগে সর্বদা সর্বোচ্চ অবিচ্ছিন্ন তাপমাত্রা, ঘনত্ব এবং চাপ নিশ্চিত করুন। একটি ভালভ যা 20% অ্যাসিড দ্রবণে 20°C তাপমাত্রায় ভালো কাজ করে, 60°C তাপমাত্রায় একই দ্রবণে দ্রুত ব্যর্থ হতে পারে।
পরিদর্শন এবং সমস্যা সমাধান: একটি ব্যবহারিক ক্রম
যখন একটি বল ভালভ ব্যর্থ হয়, অবিলম্বে এটি প্রতিস্থাপন এড়িয়ে চলুন. একটি সংক্ষিপ্ত পরিদর্শন সমস্যাটি ভালভ, ইনস্টলেশন বা প্রক্রিয়া কিনা তা প্রকাশ করতে পারে। এই ক্রম ব্যবহার করুন:
- বাহ্যিক অংশ পরিদর্শন করুন। স্টেম, শরীর এবং শেষ সংযোগের চারপাশে আর্দ্রতা বা ফোঁটাগুলির জন্য দেখুন। সঠিক ফাঁস পথ সনাক্ত করুন.
- অপারেটিং ইতিহাস পর্যালোচনা করুন. ভালভ কত ঘন ঘন সাইকেল করা হয় এবং এটি থ্রটলিং এর জন্য ব্যবহার করা হয় কিনা তা পরীক্ষা করুন।
- মিডিয়া শর্তাবলী নিশ্চিত করুন. তাপমাত্রা, ঘনত্ব এবং কঠিন পদার্থ বা স্থগিত কণার উপস্থিতি যাচাই করুন।
- ভালভকে আলাদা করুন এবং সাইকেল করুন। লাইনটিকে নিরাপদে বিচ্ছিন্ন করে, হ্যান্ডেলটিকে তার পূর্ণ পরিসর দিয়ে ঘুরিয়ে দিন। দৃঢ়তা বা নাকাল নোট করুন।
- ইনস্টলেশন পরীক্ষা করুন. পাইপের মিসলাইনমেন্ট, অতিরিক্ত টাইট কানেকশন এবং মিসিং থ্রেড সিলান্ট বা gaskets দেখুন।
- মেরামত বা প্রতিস্থাপন সিদ্ধান্ত. যদি শরীর ফাটল বা বল গভীরভাবে স্ক্র্যাচ হয়, প্রতিস্থাপন সাধারণত মেরামতের চেয়ে বেশি নির্ভরযোগ্য।
সাফল্য: একটি ভালভ যা সঠিকভাবে মাপ, ইনস্টল করা এবং একটি পরিকল্পিত সময়সূচীতে সাইকেল চালানো হয় তা প্রায়শই এর চারপাশের পাইপিংকে ছাড়িয়ে যায়। চাবিকাঠি হল সিট এবং স্টেম পরিধান একটি প্রক্রিয়া ফাঁস হয়ে যাওয়ার আগে ধরা।
বিপদ: লাইনে চাপ দেওয়ার সময় কখনই একটি ভালভ বডি, স্টেম বা শেষ সংযোগটি ঢিলা বা অপসারণ করবেন না। রাসায়নিক মিডিয়া গুরুতর আঘাতের কারণ হতে পারে। সর্বদা প্রথমে লাইনটি আলাদা করুন, চাপ দিন এবং ড্রেন করুন।
শিল্প পাইপিংয়ের জন্য প্রতিরোধ এবং স্পেসিফিকেশন নোট
বল ভালভ ব্যর্থতা প্রতিরোধ স্পেসিফিকেশন দিয়ে শুরু হয়। রাসায়নিক, ইলেক্ট্রোপ্লেটিং এবং পরিবেশগত প্রকল্পগুলির জন্য, ভালভটি পাইপ উপাদান, প্রকল্প দ্বারা ব্যবহৃত মান এবং প্রকৃত অপারেটিং অবস্থার সাথে মিলিত হওয়া উচিত। সাধারণ মানগুলির মধ্যে রয়েছে GB, ANSI/ASTM, এবং JIS। শিল্প প্লাস্টিক ভালভের আকারের রেঞ্জগুলি প্রায়শই স্বয়ংক্রিয় ভালভের জন্য DN15 থেকে DN300 পর্যন্ত চলে, যখন ম্যানুয়াল বাটারফ্লাই ভালভগুলি DN1000 এ পৌঁছাতে পারে এবং বড় কাস্টম প্রকল্পগুলিতে পাইপ সিস্টেমগুলি DN800 এ পৌঁছাতে পারে।
কেনার সময়, ভেজা উপকরণ, আসন এবং প্যাকিং উপাদান, চাপ-তাপমাত্রার রেটিং এবং ভালভটি যে মানদণ্ডে তৈরি করা হয়েছে তা জিজ্ঞাসা করুন। ভালভ স্বয়ংক্রিয় হলে, অ্যাকচুয়েটর প্রকার নিশ্চিত করুন, বৈদ্যুতিক বা বায়ুসংক্রান্ত, এবং ব্যর্থ-নিরাপদ অবস্থান। ক্ষয়কারী পরিষেবার জন্য, একটি কম খরচের ভালভ যা ছয় মাসে ব্যর্থ হয় তা সঠিকভাবে নির্দিষ্ট করা ভালভের চেয়ে বেশি ব্যয়বহুল যা বছরের পর বছর ধরে চলে।
অবশেষে, বল ভালভ ব্যর্থতাকে একটি রক্ষণাবেক্ষণ সংকেত হিসাবে বিবেচনা করুন, শুধুমাত্র একটি অংশ প্রতিস্থাপন নয়। প্রতিটি ব্যর্থতা আপনাকে প্রক্রিয়া, ইনস্টলেশন বা স্পেসিফিকেশন সম্পর্কে কিছু বলে। ব্যর্থতার মোড, মিডিয়া শর্তাবলী এবং পরিষেবা জীবন রেকর্ড করুন। সেই রেকর্ডটি পরের বার আরও ভাল ভালভ বেছে নেওয়ার জন্য সবচেয়ে দরকারী টুল।
 সদর দপ্তর: নং 539 বোহাই রোড, বেইলুন জেলা, নিংবো সিটি, ঝেজিয়াং প্রদেশ, পিআর চীন

 +86-18067123177